CHAMBRE FROIDE / MT300
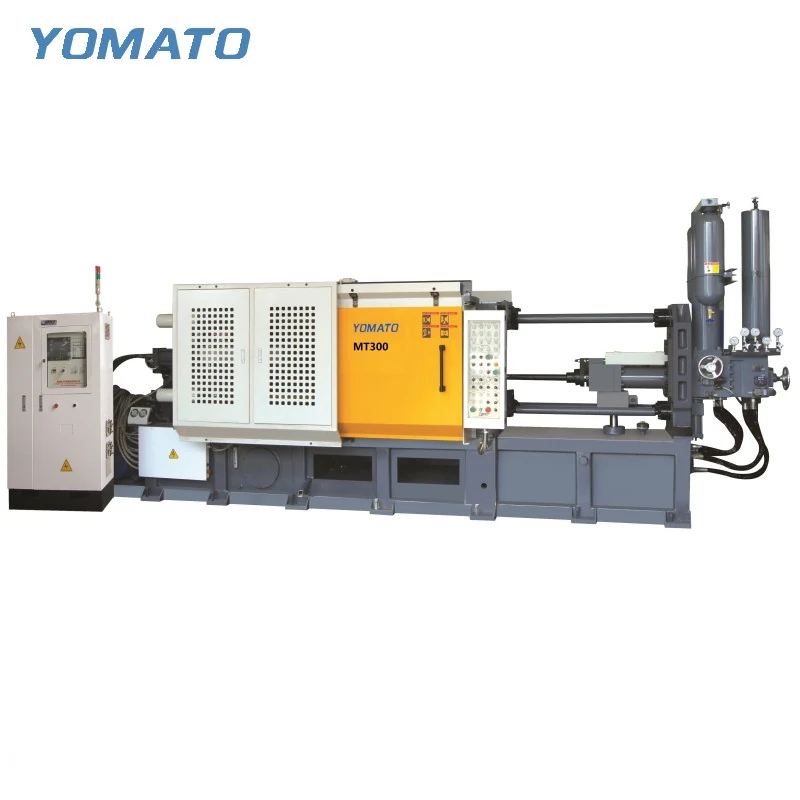
Machine de moulage sous pression MT300
La MT300 est une option à chambre froide pour les projets de moulage d’alliages d’aluminium, de magnésium et de cuivre. Son espace entre colonnes de 600x600 mm constitue une mesure de départ utile, mais la sélection dépend aussi du moule fermé, du système d’injection et de l’accès nécessaire pendant l’exploitation. Construisez la spécification autour de ces relations.
Demander un devis MT300 ↗Caractéristiques techniques de la MT300
| Paramètre | Unité | MT300 |
|---|---|---|
| Force de fermeture | KN | 3000 |
| Dimensions du plateau (HxV) | mm | 950x950 |
| Espace entre colonnes (HxV) | mm | 600x600 |
| Diamètre des colonnes | mm | 155 |
| Hauteur du moule (min.-max.) | mm | 300-750 |
| Course de fermeture | mm | 550 |
| Course d’éjection | mm | 140 |
| Force d’éjection | KN | 220 |
| Force d’injection | KN | 500 |
| Course d’injection | mm | 550 |
| Position d’injection | mm | 0,-200 |
| Diamètre du piston d’injection | mm | 60-90 |
| Masse injectée (Al) | KG | 3.0-6.0 |
| Pression de moulage (intensification) | MPa | 125-60.3 |
| Surface de moulage | cm2 | 240-500 |
| Surface de moulage max. (40MPa) | cm2 | 750 |
| Saillie de la bride de moulage | mm | 20-0.05 |
| Diamètre de la bride de moulage | mm | 160 |
| Pénétration du piston | mm | 300 |
| Pression de service du système | MPa | 16 |
| Puissance du moteur | KW | 30 |
| Capacité du réservoir d’huile | L | 1000 |
| Poids de la machine | KG | 15000 |
| Dimensions de la machine (LxPxH) | m | 7.5x2.2x3.0 |
01 / SÉRIE
Utiliser les faces de montage comme référence de hauteur
La MT300 accepte une plage de hauteur de moule de 300-750 mm. Établissez cette dimension à partir de l’ensemble complet de l’outillage plutôt qu’en ajoutant uniquement les blocs d’empreinte. Les plaques de montage, les carters d’éjection et les adaptateurs influent tous sur l’empilage installé. Le plateau mesure 950x950 mm, tandis que l’espace entre colonnes est de 600x600 mm. Distinguez le contour d’outil supporté du chemin utilisé pour l’insérer. Un coulisseau ou un ajustement peut devoir passer par une autre partie de ce chemin, selon la méthode d’installation. Indiquez les points de levage et la direction de chargement prévue sur le plan. Si un outil doit être transféré depuis une autre machine, décrivez son montage et ses raccordements actuels afin que la compatibilité soit examinée comme une véritable tâche d’installation.
02 / SÉRIE
Traiter le système d’alimentation comme partie de l’injection
L’unité d’injection de la MT300 présente une plage de diamètre de piston d’injection de 60-90 mm et une plage de masse injectée d’aluminium de 3.0-6.0 KG. Un composant fini pesant moins que cette valeur supérieure ne constitue pas, à lui seul, une vérification de sélection complète. Le métal nécessaire aux canaux et au reste du système d’alimentation doit également être établi. Décrivez l’alliage et présentez la disposition préliminaire des attaques afin que la discussion sur l’injection ait une cible définie. La force d’injection est de 500 KN et la course d’injection de 550 mm. Considérez ces champs avec la configuration du piston d’injection et la géométrie de l’empreinte. Incluez dans la demande des détails tels que les creux profonds, les nervures et les changements de section brusques. Ils aident à expliquer les exigences de remplissage qui ne ressortent pas de la masse du composant ni des dimensions extérieures globales.
03 / SÉRIE
Coordonner l’ouverture et le démoulage plutôt que d’ajouter des courses
La course de fermeture et la course d’éjection remplissent des fonctions différentes sur la MT300. Les mouvements indiqués sont respectivement de 550 mm et 140 mm. Montrez où se trouve la pièce moulée lorsque l’outil s’ouvre, lorsque l’éjection commence et lorsqu’un manipulateur peut la retirer. Ces positions doivent être évaluées avec le canal encore attaché si c’est ainsi que le composant quitte le moule. Un chemin de retrait nécessite un dégagement pour le dispositif de préhension ainsi que pour la pièce moulée. Gardez l’accès du pulvérisateur visible dans la même étude, y compris les surfaces autour des tiroirs latéraux. Tout extracteur ou pulvérisateur proposé doit être discuté avec la configuration réelle de l’outil. Cela évite que l’implantation de la cellule suppose que chaque tâche peut utiliser la même direction d’ouverture et occuper le même espace.
04 / SÉRIE
Organiser la cellule autour d’interfaces accessibles
Les dimensions de la MT300 sont de 7.5x2.2x3.0 m, avec un poids de la machine de 15000 KG. L’implantation de production doit s’étendre au-delà de cette enveloppe pour permettre l’exploitation, la maintenance et les équipements périphériques. Marquez la position du four par rapport à la chambre d’injection, puis identifiez le chemin vers le convoyage ou le détourage après extraction. Les raccordements de refroidissement et de régulation de température doivent rester accessibles sans placer d’équipement en travers du chemin d’accès prévu. Pour un devis machine, fournissez l’ensemble du moule, le besoin total en métal, la matière et la localisation du projet. Un plan du bâtiment est utile lorsque l’accès pour l’installation ou la ligne de production existante contraint l’emplacement. Expliquez tout équipement auxiliaire conservé et ses raccordements. Les exigences commerciales de commande et de livraison peuvent alors être confirmées en parallèle d’une configuration machine fondée sur la tâche de moulage réelle. Lorsque le même équipement servira différents outils, identifiez les activités de changement prévues. Montrez comment les utilités se déconnectent, où le moule sortant est déplacé et comment l’ensemble entrant approche la machine. Cela rend visibles les exigences d’accès au-delà du cycle de production normal.
DEMANDE DE PROJET
Discutez de votre
projet de moulage
Envoyez votre alliage, les détails du plan de pièce, les dimensions du moule et la localisation du projet. Confirmez la quantité commandée et les exigences de livraison avec votre demande de devis.
Vous préférez l’e-mail ?
info@yomato-machinery.com