CÁMARA FRÍA / MT300
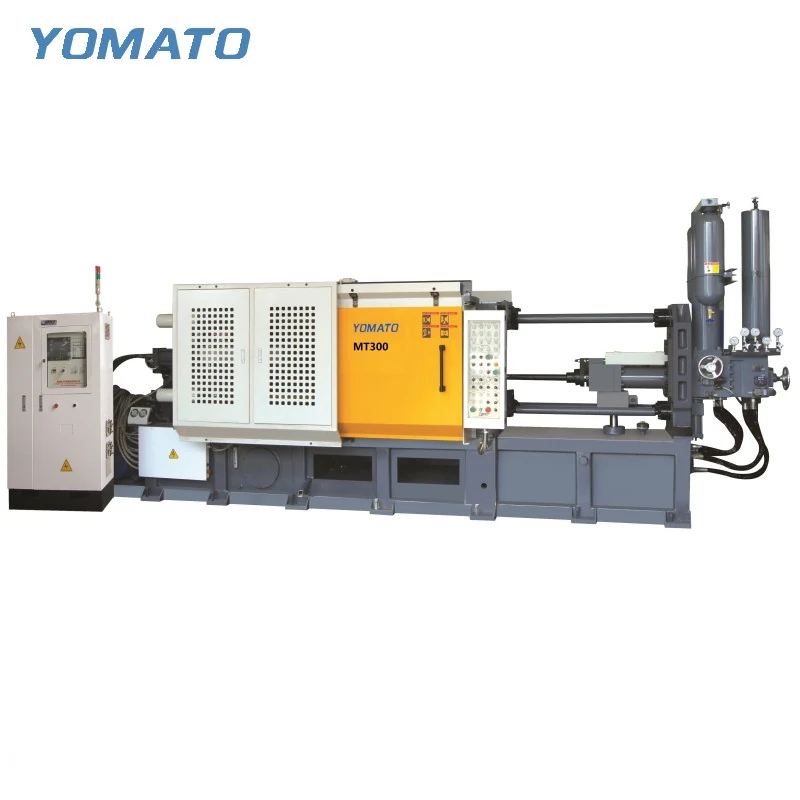
Máquina de fundición a presión MT300
La MT300 es una opción de cámara fría para proyectos de fundición de aleaciones de aluminio, magnesio y cobre. Su separación entre columnas de 600x600 mm es una medida inicial útil, pero la selección también depende del molde cerrado, del sistema de inyección y del acceso necesario durante la operación. Configure la especificación en torno a esas relaciones.
Solicitar cotización de MT300 ↗Especificaciones técnicas de la MT300
| Parámetro | Unidad | MT300 |
|---|---|---|
| Fuerza de cierre | KN | 3000 |
| Dimensiones del plato (HxV) | mm | 950x950 |
| Separación entre columnas (HxV) | mm | 600x600 |
| Diámetro de columna | mm | 155 |
| Altura del molde (mín.-máx.) | mm | 300-750 |
| Carrera de cierre | mm | 550 |
| Carrera de expulsión | mm | 140 |
| Fuerza de expulsión | KN | 220 |
| Fuerza de inyección | KN | 500 |
| Carrera de inyección | mm | 550 |
| Posición de inyección | mm | 0,-200 |
| Diámetro del pistón de inyección | mm | 60-90 |
| Peso de inyección (Al) | KG | 3.0-6.0 |
| Presión de fundición (Intensif.) | MPa | 125-60.3 |
| Área de fundición | cm2 | 240-500 |
| Área de fundición máx. (40MPa) | cm2 | 750 |
| Protrusión de la brida de fundición | mm | 20-0.05 |
| Diámetro de la brida de fundición | mm | 160 |
| Penetración del pistón | mm | 300 |
| Presión de trabajo del sistema | MPa | 16 |
| Potencia del motor | KW | 30 |
| Capacidad del depósito de aceite | L | 1000 |
| Peso de la máquina | KG | 15000 |
| Dimensiones de la máquina (LxAnxAl) | m | 7.5x2.2x3.0 |
01 / SERIE
Use las caras de montaje como referencia de altura
La MT300 admite un rango de altura de molde listado de 300-750 mm. Establezca esta dimensión a partir del conjunto completo de la herramienta en lugar de sumar solo los bloques de cavidades. Las placas de montaje, las carcasas del eyector y los adaptadores afectan el conjunto instalado. El plato mide 950x950 mm, mientras que la separación entre columnas es de 600x600 mm. Distinga el contorno de herramienta admitido de la ruta utilizada para insertarla. Un corredizo o accesorio puede necesitar pasar por una parte diferente de esa ruta, según el método de instalación. Incluya los puntos de izaje y la dirección de carga prevista en el plano. Si una herramienta se transferirá desde otra máquina, describa su montaje y detalles de conexión actuales para que la compatibilidad pueda revisarse como una tarea de instalación real.
02 / SERIE
Trate el sistema de alimentación como parte de la inyección
La unidad de inyección de la MT300 tiene un rango de diámetro de pistón de inyección de 60-90 mm y un rango de peso de inyección de aluminio de 3.0-6.0 KG. Un componente terminado que pese menos que esa cifra superior no es, por sí mismo, una verificación de selección completa. También debe establecerse el metal necesario para los canales de alimentación y el resto del sistema de alimentación. Describa la aleación y muestre el diseño preliminar de la compuerta para que la conversación sobre inyección tenga un objetivo definido. La fuerza de inyección es de 500 KN y la carrera de inyección es de 550 mm. Considere esos campos junto con la disposición del pistón y la geometría de la cavidad. Incluya detalles como recesos profundos, nervaduras y cambios bruscos de sección en la consulta. Ayudan a explicar requisitos de llenado que no son evidentes a partir de la masa del componente o de las dimensiones externas generales.
03 / SERIE
Coordine la apertura y la liberación en lugar de sumar carreras
La carrera de cierre y la carrera de expulsión realizan trabajos diferentes en la MT300. Los movimientos listados son de 550 mm y 140 mm respectivamente. Muestre dónde se ubica la pieza fundida cuando se abre la herramienta, cuándo comienza la expulsión y cuándo un manipulador puede retirarla. Estas posiciones deben evaluarse con el canal de alimentación aún unido si así es como el componente sale del molde. Una ruta de retiro necesita espacio libre para el dispositivo de agarre así como para la pieza fundida. Mantenga visible el acceso de pulverización en el mismo estudio, incluidas las superficies alrededor de los corredizos laterales. Cualquier extractor o pulverizador propuesto debe analizarse con la disposición real de la herramienta. Esto evita que el diseño de la celda suponga que cada tarea puede usar la misma dirección de apertura y ocupar el mismo espacio.
04 / SERIE
Organice la celda en torno a interfaces accesibles
Las dimensiones de la MT300 son 7.5x2.2x3.0 m, con un peso de la máquina de 15000 KG. El diseño de producción debe extenderse más allá de ese envolvente para acomodar la operación, el mantenimiento y los equipos periféricos. Marque la posición del horno respecto de la cámara de inyección, luego identifique la ruta hacia el transporte o recorte después de la extracción. Las conexiones de enfriamiento y control de temperatura deben permanecer accesibles sin colocar equipos a través de la ruta de acceso prevista. Para una cotización de máquina, proporcione el conjunto de molde, el requisito completo de metal, el material y la ubicación del proyecto. Un plano del edificio es útil cuando el acceso de instalación o la línea de producción existente limitan la ubicación. Explique cualquier equipo auxiliar retenido y sus conexiones. Los requisitos comerciales de pedido y entrega pueden confirmarse entonces junto con una configuración de máquina basada en la tarea real de fundición. Cuando el mismo equipo sirva a diferentes herramientas, identifique las actividades de cambio previstas. Muestre cómo se desconectan los servicios, dónde se traslada el molde saliente y cómo se aproxima el conjunto entrante a la máquina. Esto hace visibles los requisitos de acceso más allá del ciclo de producción normal.
CONSULTA DE PROYECTO
Hable sobre su
proyecto de fundición
Envíe su aleación, detalles del plano de la pieza, dimensiones del molde y ubicación del proyecto. Confirme la cantidad del pedido y los requisitos de entrega con su solicitud de cotización.
¿Prefiere el correo electrónico?
info@yomato-machinery.com