ХОЛОДНАЯ КАМЕРА / MT300
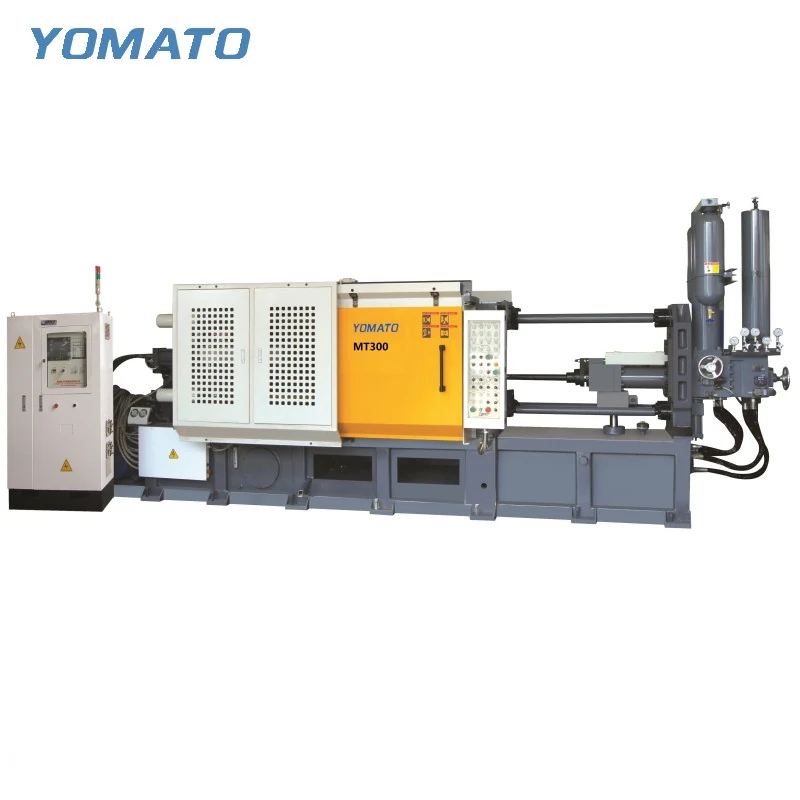
Машина литья под давлением MT300
MT300 — вариант с холодной камерой для проектов литья алюминиевых, магниевых и медных сплавов. Расстояние между колоннами 600x600 мм — полезный начальный параметр, но подбор также зависит от закрытой пресс-формы, узла впрыска и доступа, необходимого при эксплуатации. Формируйте спецификацию исходя из этих взаимосвязей.
Запросить предложение на MT300 ↗Технические характеристики MT300
| Параметр | Ед. изм. | MT300 |
|---|---|---|
| Усилие запирания | KN | 3000 |
| Размер плиты (ВxШ) | mm | 950x950 |
| Расстояние между колоннами (ВxШ) | mm | 600x600 |
| Диаметр колонны | mm | 155 |
| Высота пресс-формы (мин.-макс.) | mm | 300-750 |
| Ход запирания | mm | 550 |
| Ход выталкивания | mm | 140 |
| Усилие выталкивания | KN | 220 |
| Усилие впрыска | KN | 500 |
| Ход впрыска | mm | 550 |
| Положение впрыска | mm | 0,-200 |
| Диаметр пресс-поршня впрыска | mm | 60-90 |
| Масса впрыска (Al) | KG | 3.0-6.0 |
| Давление литья (интенсификация) | MPa | 125-60.3 |
| Площадь литья | cm2 | 240-500 |
| Макс. площадь литья (40MPa) | cm2 | 750 |
| Выступ литейного фланца | mm | 20-0.05 |
| Диаметр литейного фланца | mm | 160 |
| Проникновение пресс-поршня | mm | 300 |
| Рабочее давление системы | MPa | 16 |
| Мощность двигателя | KW | 30 |
| Объём масляного бака | L | 1000 |
| Масса машины | KG | 15000 |
| Габариты машины (ДxШxВ) | m | 7.5x2.2x3.0 |
01 / СЕРИЯ
Используйте монтажные поверхности как ориентир по высоте
MT300 принимает указанный диапазон высоты пресс-формы 300-750 мм. Определяйте этот размер по полному собранному инструменту, а не только по блокам полости. Монтажные плиты, корпуса выталкивателей и адаптеры влияют на установленный пакет. Плита имеет размер 950x950 мм, а расстояние между колоннами — 600x600 мм. Различайте поддерживаемый контур инструмента и маршрут, используемый для его вставки. Ползун или фитинг может нуждаться в прохождении через другой участок этого маршрута в зависимости от способа установки. Укажите на чертеже точки подъёма и планируемое направление загрузки. Если инструмент будет перенесён с другой машины, опишите его текущие монтажные и присоединительные детали, чтобы совместимость можно было оценить как фактическую задачу установки.
02 / СЕРИЯ
Рассматривайте питающую систему как часть впрыска
Узел впрыска MT300 имеет диапазон диаметра пресс-поршня 60-90 мм и диапазон массы впрыска алюминия 3.0-6.0 KG. Готовая деталь массой меньше этого верхнего значения сама по себе не является завершённой проверкой подбора. Также необходимо определить металл для литников и остальной питающей системы. Опишите сплав и покажите предварительную схему литниковой системы, чтобы обсуждение впрыска имело определённую цель. Усилие впрыска — 500 KN, ход впрыска — 550 мм. Рассматривайте эти параметры вместе с компоновкой пресс-поршня и геометрией полости. Включите в запрос такие детали, как глубокие углубления, рёбра и резкие изменения сечения. Они помогают объяснить требования к заполнению, которые не видны по массе детали или общим внешним габаритам.
03 / СЕРИЯ
Согласовывайте раскрытие и извлечение, а не просто складывайте ходы
Ход запирания и ход выталкивания выполняют разные задачи на MT300. Указанные перемещения составляют 550 мм и 140 мм соответственно. Покажите, где находится отливка при раскрытии инструмента, когда начинается выталкивание и когда манипулятор может её забрать. Эти положения следует оценивать с ещё прикреплённым литником, если деталь покидает пресс-форму именно так. Путь извлечения требует зазора как для захватного устройства, так и для отливки. Оставляйте доступ для распыления видимым в том же исследовании, включая поверхности вокруг боковых действий. Любой предлагаемый съёмник или распылитель следует обсуждать с фактической компоновкой инструмента. Это предотвращает предположение в компоновке ячейки, что каждая задача может использовать одно и то же направление раскрытия и занимать одно и то же пространство.
04 / СЕРИЯ
Организуйте ячейку вокруг доступных интерфейсов
Габариты MT300 — 7.5x2.2x3.0 м, масса машины — 15000 KG. Производственная компоновка должна выходить за эти пределы, чтобы обеспечить эксплуатацию, техническое обслуживание и периферийное оборудование. Отметьте положение печи относительно камеры прессования, затем определите путь к транспортировке или обрезке после извлечения. Соединения охлаждения и терморегулирования должны оставаться доступными без размещения оборудования поперёк предполагаемого маршрута доступа. Для коммерческого предложения на машину предоставьте сборку пресс-формы, полную потребность в металле, материал и местоположение проекта. План здания полезен, когда доступ для монтажа или существующая производственная линия ограничивают размещение. Опишите любое сохраняемое вспомогательное оборудование и его подключения. Коммерческие требования к заказу и поставке затем можно подтвердить вместе с конфигурацией машины, основанной на фактической задаче литья. Если одно и то же оборудование будет обслуживать разные инструменты, определите ожидаемые операции переналадки. Покажите, как отключаются коммуникации, куда перемещается уходящая пресс-форма и как входящая сборка подходит к машине. Это делает требования к доступу видимыми за пределами нормального производственного цикла.
ЗАПРОС ПО ПРОЕКТУ
Обсудите ваш
проект литья
Отправьте ваш сплав, детали чертежа детали, размеры пресс-формы и местоположение проекта. Подтвердите объём заказа и требования к поставке вместе с запросом коммерческого предложения.
Предпочитаете электронную почту?
info@yomato-machinery.com