CÂMARA FRIA / MT1600
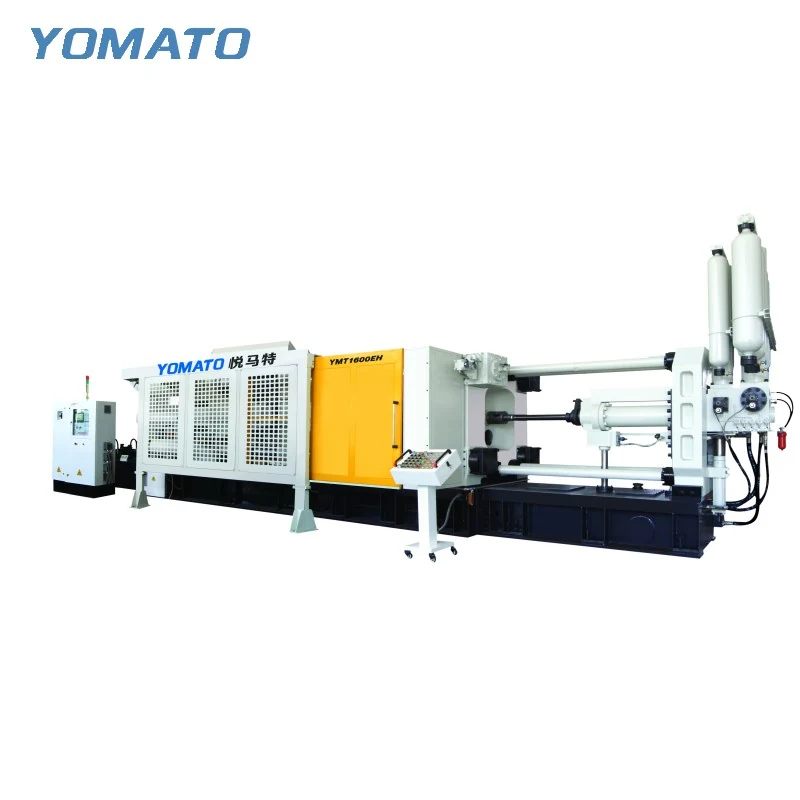
Máquina de fundição sob pressão MT1600
A máquina de câmara fria MT1600 deve ser avaliada pelo ferramental que irá transportar e pelo sistema completo de fundição no qual irá injetar. Para projetos com Alumínio, Magnésio e Liga de Cobre, comece pelo empilhamento do Molde fechado e depois estude a abertura, a liberação e a área de produção ao redor da máquina.
Solicitar cotação da MT1600 ↗Especificações técnicas da MT1600
| Parâmetro | Unidade | MT1600 |
|---|---|---|
| Força de fechamento | KN | 16000 |
| Dimensões da placa (HxV) | mm | 1900x1900 |
| Espaço entre colunas (HxV) | mm | 1200x1200 |
| Diâmetro da coluna | mm | 250 |
| Altura do molde (Mín.-Máx.) | mm | 600-1300 |
| Curso de fechamento | mm | 1100 |
| Curso de extração | mm | 220 |
| Força de extração | KN | 650 |
| Força de injeção | KN | 1300 |
| Curso de injeção | mm | 1000 |
| Posição de injeção | mm | 0,-350 |
| Diâmetro do pistão de injeção | mm | 110-150 |
| Peso de injeção (Al) | KG | 18-36 |
| Pressão de fundição (Intensificação) | MPa | 140-71 |
| Área de fundição | cm2 | 1100-2200 |
| Área de fundição máx. (40MPa) | cm2 | 4000 |
| Protrusão da flange de fundição | mm | 25-0.05 |
| Diâmetro da flange de fundição | mm | 260 |
| Penetração do pistão | mm | 400 |
| Pressão de trabalho do sistema | MPa | 16 |
| Potência do motor | KW | 90 |
| Capacidade do tanque de óleo | L | 2600 |
| Peso da máquina | KG | 110000 |
| Dimensões da máquina (CxLxA) | m | 13.5x3.8x4.2 |
01 / SÉRIE
Avalie a profundidade completa do ferramental
A faixa de altura do molde da MT1600 é de 600-1300 mm. Estabeleça a dimensão fechada a partir das faces de montagem reais, incluindo quaisquer placas e adaptadores que permaneçam durante a operação. A placa de 1900x1900 mm e o espaçamento entre colunas de 1200x1200 mm descrevem os outros limites principais do ferramental. Mostre ambos no desenho de montagem, juntamente com a direção de carregamento. Um bloco de cavidade de bom tamanho pode ser apenas parte do envelope instalado quando corrediças, manifolds e recursos de elevação são incluídos. Identifique itens conectados após a inserção e suas posições operacionais finais. As trocas de ferramental exigem acesso aos pontos de fixação, bem como folga para o conjunto que entra. Uma análise baseada nesses detalhes práticos pode revelar requisitos que seriam perdidos ao comparar a peça fundida acabada com a designação nominal da máquina.
02 / SÉRIE
Descreva uma configuração de injeção para o shot completo
A MT1600 lista uma faixa de diâmetro de pistão de injeção de 110-150 mm e uma faixa de peso de injeção de Alumínio de 18-36 KG. O shot completo inclui metal que não permanece no componente final, portanto, forneça a estimativa do canal de alimentação e de outros sistemas de alimentação junto com a massa da peça. Informe a designação da Liga e qualquer arranjo de cavidade planejado. A referência de peso de Alumínio deve permanecer vinculada ao seu material especificado. A Força de injeção é de 1300 KN e o Curso de injeção é de 1000 mm. Use esses campos em conjunto ao discutir uma configuração proposta de pistão de injeção e Molde. Mostre o conceito de gate e os recursos que tornam o preenchimento significativo, incluindo nervuras, junções espessas e porções distantes da Cavidade. Quando o ferramental ainda for preliminar, explique as premissas por trás da estimativa de metal em vez de tratá-las como valores fixos de produção.
03 / SÉRIE
Planeje a extração em torno do conjunto liberado
O Curso de fechamento da MT1600 é de 1100 mm, com um Curso de extração de 220 mm. Esses valores precisam de um estudo de movimento acompanhante que mostre a Peça fundida na abertura, na liberação e durante a retirada. Inclua seu sistema de alimentação se ele permanecer conectado enquanto o extrator segura a peça. O hardware de preensão deve ter folga em relação ao ferramental, bem como transportar a Peça fundida, portanto, seu envelope pertence à análise. As conexões de Resfriamento e as ações laterais devem ser mostradas em suas posições operacionais. A pulverização adiciona outro movimento através da área aberta e pode exigir uma direção de aproximação diferente. Explique como essas tarefas são sequenciadas e onde os dispositivos aguardam enquanto a máquina opera em ciclo. Se um extrator ou pulverizador retido for proposto, anexe suas informações de alcance e montagem ao briefing do ferramental.
04 / SÉRIE
Inclua o planejamento de instalação na seleção
A máquina MT1600 mede 13.5x3.8x4.2 m e tem um peso listado de 110000 KG. Traga essas informações para a análise do local e da instalação antes de finalizar a colocação dos equipamentos. O layout de produção também inclui acesso ao Forno, transferência de metal, manuseio de descarga e espaço para Manutenção. Marque o acesso ao edifício, estruturas fixas e as posições operacionais pretendidas em um plano dimensionado. A Potência do motor é de 90 KW, com os requisitos de auxiliares selecionados separadamente a serem considerados adicionalmente. As linhas de controle de temperatura devem ter rotas práticas até o ferramental, e as Peças fundidas precisam de um destino definido após a Extração. Uma consulta da MT1600 é mais útil com o desenho do componente, a Liga, as dimensões completas do Molde e o requisito de shot. Identifique equipamentos existentes e restrições do local para que a discussão possa abordar uma instalação coordenada. Separe a rota normal do operador do acesso usado durante as trocas de ferramental. Ambos precisam ser compreendidos no plano, porque um arranjo de produção que parece aberto durante o ciclo pode ficar restrito quando as atividades de elevação e manutenção do ferramental são incluídas.
CONSULTA DE PROJETO
Discuta seu
projeto de fundição
Envie sua Liga, detalhes do Desenho da peça, Dimensões do molde e localização do projeto. Confirme a Quantidade do pedido e os requisitos de entrega com sua solicitação de Cotação.
Prefere e-mail?
info@yomato-machinery.com