CHAMBRE FROIDE / MT130
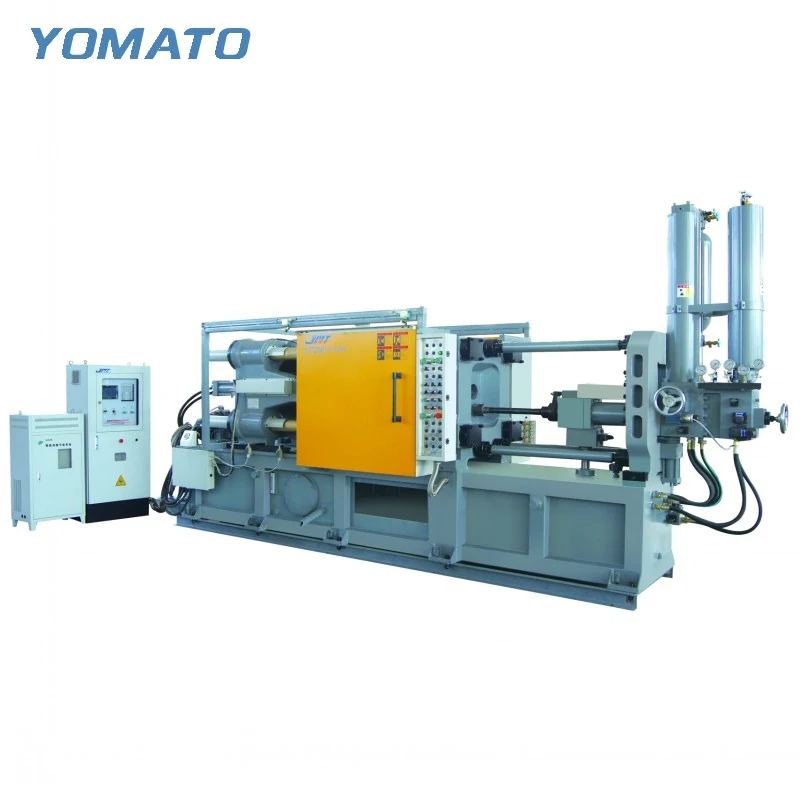
Machine de moulage sous pression MT130
La MT130 est une machine à chambre froide pour alliages d’aluminium, de magnésium et de cuivre. Son encombrement d’outillage fait du plan complet du moule le point de départ approprié. Examinez ensemble les exigences d’installation, d’injection et de retrait avant de décider comment la machine doit s’intégrer dans votre zone de production.
Demander un devis MT130 ↗Caractéristiques techniques MT130
| Paramètre | Unité | MT130 |
|---|---|---|
| Force de fermeture | KN | 1300 |
| Dimensions du plateau (HxV) | mm | 650x650 |
| Espace entre colonnes (HxV) | mm | 420x420 |
| Diamètre des colonnes | mm | 110 |
| Hauteur du moule (min.-max.) | mm | 200-550 |
| Course de fermeture | mm | 380 |
| Course d’éjection | mm | 90 |
| Force d’éjection | KN | 120 |
| Force d’injection | KN | 280 |
| Course d’injection | mm | 380 |
| Position d’injection | mm | 0,-150 |
| Diamètre du piston d’injection | mm | 50-70 |
| Masse injectée (Al) | KG | 1.2-2.4 |
| Pression de moulage (intensification) | MPa | 125-60.3 |
| Surface de moulage | cm2 | 100-210 |
| Surface de moulage max. (40MPa) | cm2 | 325 |
| Saillie de la bride de moulage | mm | 20-0.05 |
| Diamètre de la bride de moulage | mm | 120 |
| Pénétration du piston | mm | 200 |
| Pression de service du système | MPa | 14 |
| Puissance du moteur | KW | 15 |
| Capacité du réservoir d’huile | L | 600 |
| Poids de la machine | KG | 7000 |
| Dimensions de la machine (LxPxH) | m | 5.5x1.8x2.6 |
01 / SÉRIE
Un petit moule exige tout de même une vérification complète de l’adaptation
La MT130 dispose d’une ouverture de 420x420 mm entre les colonnes et d’un plateau de 650x650 mm. Ces dimensions décrivent des limites différentes. L’ouverture concerne le passage vers la zone de fermeture, tandis que le plateau supporte l’outil installé. Intégrez les plaques de montage, les raccords en saillie et le dispositif de levage envisagé dans le plan d’assemblage. L’examen du seul bloc d’empreinte peut omettre les éléments qui déterminent si l’installation est réalisable. La plage de hauteur du moule est de 200-550 mm. Établissez la hauteur fermée en incluant toutes les plaques permanentes et indiquez où les flexibles de refroidissement quittent l’outil. Une pièce moulée compacte ne nécessite pas automatiquement un moule compact ; canaux d’alimentation, tiroirs et circuits de refroidissement peuvent modifier sensiblement l’encombrement. Maintenez ces éléments visibles lors de la comparaison du plan avec la table de la machine.
02 / SÉRIE
Relier la chambre d’injection au besoin total en métal
Les diamètres du piston d’injection de la MT130 vont de 50-70 mm, avec des masses injectées d’aluminium de 1.2-2.4 KG. Ces chiffres relèvent de la discussion sur l’injection et non d’une limite de poids de composant fini. La dose doit également fournir le métal pour le canal d’alimentation, le biscuit et le trop-plein. Préparez une estimation de masse pour ce système complet et identifiez l’alliage. Un poids indiqué pour l’aluminium ne doit pas être traité comme une capacité de poids identique pour chaque métal. Discutez la sélection du piston avec la configuration de l’attaque et les exigences de remplissage. Les nervures minces, les surfaces en creux et les variations de section de paroi sont des détails utiles à signaler sur le plan. Ils décrivent la tâche de moulage plus clairement qu’une demande générale d’une machine produisant de petites pièces. Incluez toute configuration d’empreinte envisagée dans cet examen.
03 / SÉRIE
Planifier le démoulage dans l’ouverture disponible
La course de fermeture est de 380 mm et la course d’éjection de 90 mm. Considérez ces mouvements dans l’ordre : l’ouverture expose la pièce moulée et l’éjection la libère de l’outil. Un canal d’alimentation en saillie ou une forme profonde peut affecter le dégagement nécessaire même lorsque le composant principal semble peu profond. Dessinez la pièce dans son orientation de démoulage, puis ajoutez l’accès prévu pour le préhenseur ou la manutention manuelle de la cellule. Maintenez le trajet de retrait dégagé des raccordements du moule. Si un pulvérisateur est prévu, son approche doit également s’insérer dans la zone d’outillage ouverte. Une position d’ouverture adaptée au retrait peut encore nécessiter une vérification distincte pour la pulvérisation des deux faces du moule. Expliquez la méthode de manutention dans la demande afin que l’accès à l’outillage et les équipements auxiliaires soient considérés ensemble.
04 / SÉRIE
Rendre l’espace de travail environnant utile
Les dimensions de la machine indiquées pour la MT130 sont de 5.5x1.8x2.6 m. Utilisez le contour de la machine comme empreinte de départ, puis marquez les zones de service et d’exploitation autour. Un four, une louche et un trajet d’évacuation occupent chacun de l’espace au-delà du corps principal. Séparez le transfert de métal en fusion du trajet utilisé pour évacuer les pièces et identifiez où le personnel de maintenance peut accéder aux raccordements. La puissance du moteur indiquée est de 15 KW ; un planning des utilités doit aussi tenir compte des équipements auxiliaires sélectionnés pour le projet. Partagez la disposition du bâtiment et les détails des équipements existants lors de la demande de devis MT130. Les pièces jointes utiles comprennent la révision de la pièce, l’assemblage du moule, la désignation de l’alliage et l’emplacement prévu du four. Lorsque l’outillage est encore en développement, décrivez les interfaces non résolues afin que la discussion sur les équipements puisse se concentrer sur celles-ci. Si le composant est destiné à des produits de quincaillerie ou électroniques, identifiez les surfaces et les éléments de fixation importants à l’usage. Liez l’explication de l’application au plan réel afin que les questions d’aspect, de manutention et d’outillage puissent être discutées sans supposer des exigences identiques dans tout un secteur.
DEMANDE DE PROJET
Discutons de votre
projet de moulage
Envoyez votre alliage, les détails du plan de pièce, les dimensions du moule et la localisation du projet. Confirmez la quantité commandée et les exigences de livraison avec votre demande de devis.
Vous préférez l’e-mail ?
info@yomato-machinery.com