CÂMARA FRIA / MT550
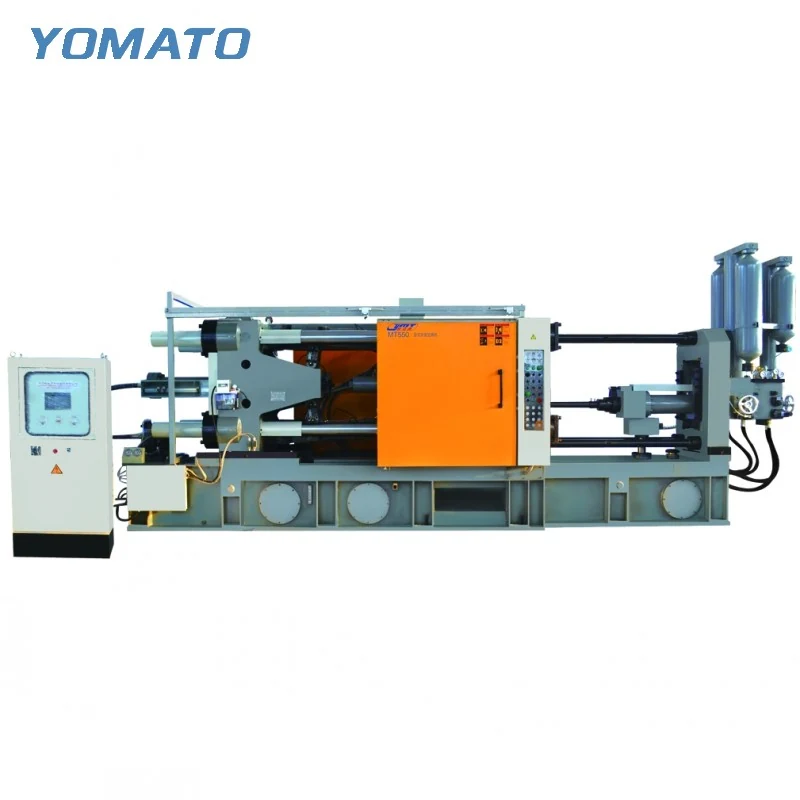
Máquina de fundição sob pressão MT550
A seleção da MT550 de câmara fria envolve mais do que sua designação de força de fechamento. Para projetos com alumínio, magnésio e liga de cobre, compare o envelope do molde e a injeção completa com a mesa da máquina e depois examine o acesso para remoção. Uma consulta coordenada ajuda a manter ferramental, injeção e layout de piso alinhados ao longo da discussão.
Solicitar cotação da MT550 ↗Especificações técnicas da MT550
| Parâmetro | Unidade | MT550 |
|---|---|---|
| Força de fechamento | KN | 5500 |
| Dimensões da placa (HxV) | mm | 1300x1300 |
| Espaço entre colunas (HxV) | mm | 850x850 |
| Diâmetro da coluna | mm | 205 |
| Altura do molde (Mín.-Máx.) | mm | 400-1000 |
| Curso de fechamento | mm | 800 |
| Curso de extração | mm | 190 |
| Força de extração | KN | 320 |
| Força de injeção | KN | 750 |
| Curso de injeção | mm | 800 |
| Posição de injeção | mm | 0,-250 |
| Diâmetro do pistão de injeção | mm | 90-120 |
| Peso de injeção (Al) | KG | 7.0-14.0 |
| Pressão de fundição (Intensif.) | MPa | 125-60.3 |
| Área de fundição | cm2 | 440-920 |
| Área máx. de fundição (40MPa) | cm2 | 1375 |
| Protrusão do flange de fundição | mm | 20-0.05 |
| Diâmetro do flange de fundição | mm | 210 |
| Penetração do pistão | mm | 400 |
| Pressão de trabalho do sistema | MPa | 16 |
| Potência do motor | KW | 55 |
| Capacidade do tanque de óleo | L | 1500 |
| Peso da máquina | KG | 30000 |
| Dimensões da máquina (CxLxA) | m | 10.0x2.7x3.5 |
01 / SÉRIE
Trate os recursos projetados do ferramental como espaço real
Uma MT550 oferece 850x850 mm entre colunas e uma placa de 1300x1300 mm. Desenhe o ferramental em relação a ambos os limites, incluindo slides, manifolds e conexões que se projetam do bloco principal. A rota de carregamento do molde pode ter restrições diferentes da posição final montada. Indique quais itens podem ser instalados após o carregamento e quais permanecem parte do conjunto durante todo o processo. A janela de altura do molde é de 400-1000 mm. Inclua todo o conjunto fechado ao comparar essa dimensão, usando as faces de montagem pretendidas como referências. As trocas de ferramental também devem ter uma abordagem de elevação definida e acesso aos fixadores. Descrever esses detalhes desde o início ajuda a transformar uma comparação nominal de ajuste em uma discussão prática de instalação, especialmente quando um molde existente será reutilizado.
02 / SÉRIE
Defina uma injeção em torno do molde, não da peça
A tabela da MT550 lista uma faixa de diâmetro do pistão de injeção de 90-120 mm e peso de injeção em alumínio de 7.0-14.0 KG. Desenvolva a necessidade de metal para o componente e seu canal de alimentação, biscuit e arranjo de sobrefluxo. A peça acabada sozinha oferece uma visão incompleta do que a unidade de injeção deve entregar. Um campo de peso em alumínio também deve permanecer vinculado a esse material durante a comparação; identifique a liga real na consulta. A força de injeção é de 750 KN, com curso de injeção de 800 mm. Revise essas especificações como parte de um arranjo de injeção proposto, não como promessas independentes que se aplicam a todas as ferramentas. O conceito de alimentação, o layout da cavidade e as áreas com espessura de seção variável ajudam a explicar a tarefa de preenchimento. Inclua-os mesmo que o projeto do ferramental permaneça preliminar.
03 / SÉRIE
Use a posição aberta para planejar duas tarefas diferentes
Um curso de fechamento de 800 mm cria a abertura da MT550, e o curso de extração listado é de 190 mm. A remoção e a preparação do molde impõem demandas diferentes a esse espaço. Para remoção, considere a peça fundida na orientação em que sai do molde, com seu sistema de alimentação acoplado quando aplicável. Adicione o movimento do garra e de retirada. Para preparação, identifique as superfícies que precisam de acesso para pulverização, incluindo aquelas próximas a ações laterais ou recursos de ferramental rebaixados. Um dispositivo que alcança a cavidade principal ainda pode exigir uma análise separada em torno das projeções. Explique a ordem de tarefas pretendida e qualquer equipamento periférico a ser mantido. Isso permite que a consulta da máquina aborde relações de acesso e tempo, em vez de apresentar os auxiliares como compras isoladas.
04 / SÉRIE
Dê à área de produção um fluxo de material
As dimensões da MT550 são 10.0x2.7x3.5 m, e o peso da máquina é de 30000 KG. Traga o contorno de instalação para o plano do prédio e adicione áreas de operação e manutenção. O forno e o dosador estabelecem a rota de entrada do metal; a extração e o transporte estabelecem a rota de saída da peça fundida. Uma operação de rebarbação pode estender essa rota além da área imediata da máquina. Localize o controle de temperatura e o fornecimento de desmoldante considerando suas conexões, mantendo-os compreensíveis para operadores e equipe de manutenção. Forneça a liga, o desenho da peça fundida, o envelope do molde e a estimativa completa da injeção ao solicitar uma cotação da MT550. Se o espaço for restrito, anexe um layout de piso dimensionado e identifique obstáculos fixos. Esclareça a operação downstream e os auxiliares existentes para que a célula proposta possa ser discutida como um arranjo funcional. Se a peça fundida se deslocar diretamente para uma estação de rebarbação, mostre a orientação necessária nessa estação. O arranjo de descarga do extrator e qualquer transferência para transportador podem então ser discutidos em torno de uma próxima etapa definida, em vez de uma área de coleta não especificada ao lado da máquina.
CONSULTA DE PROJETO
Discuta seu
projeto de fundição
Envie sua liga, detalhes do desenho da peça, dimensões do molde e localização do projeto. Confirme a quantidade do pedido e os requisitos de entrega com sua solicitação de cotação.
Prefere e-mail?
info@yomato-machinery.com