CÁMARA FRÍA / MT350
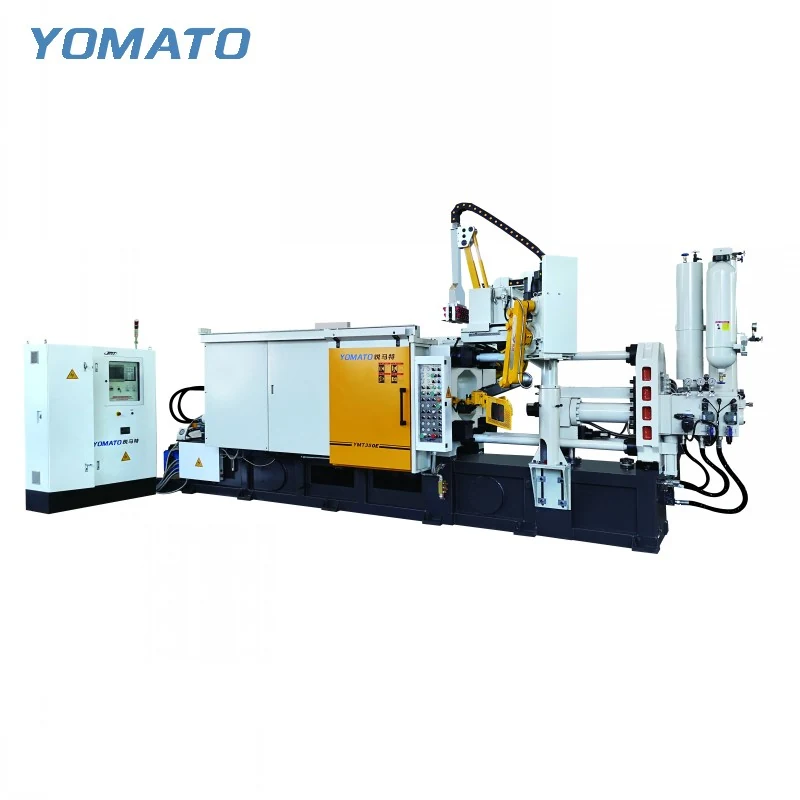
Máquina de fundición a presión MT350
Las consultas sobre la MT350 se benefician de un plano que integre el utillaje y la ruta de manipulación. Esta máquina de cámara fría MT está destinada a aleaciones de aluminio, magnesio y cobre. Compare el espacio del molde con su espacio de cierre y luego defina la inyección y los equipos periféricos en función de la pieza que necesita fundir.
Solicitar cotización de MT350 ↗Especificaciones técnicas de la MT350
| Parámetro | Unidad | MT350 |
|---|---|---|
| Fuerza de cierre | KN | 3500 |
| Dimensiones del plato (HxV) | mm | 1020x1020 |
| Espacio entre columnas (HxV) | mm | 650x650 |
| Diámetro de columna | mm | 165 |
| Altura del molde (mín.-máx.) | mm | 300-800 |
| Carrera de cierre | mm | 600 |
| Carrera de expulsión | mm | 150 |
| Fuerza de expulsión | KN | 240 |
| Fuerza de inyección | KN | 550 |
| Carrera de inyección | mm | 600 |
| Posición de inyección | mm | 0,-210 |
| Diámetro del pistón de inyección | mm | 70-100 |
| Peso de inyección (Al) | KG | 3.8-7.6 |
| Presión de fundición (intensif.) | MPa | 125-60.3 |
| Área de fundición | cm2 | 280-580 |
| Área de fundición máx. (40MPa) | cm2 | 875 |
| Protrusión de brida de fundición | mm | 20-0.05 |
| Diámetro de brida de fundición | mm | 170 |
| Penetración del pistón | mm | 320 |
| Presión de trabajo del sistema | MPa | 16 |
| Potencia del motor | KW | 37 |
| Capacidad del depósito de aceite | L | 1100 |
| Peso de la máquina | KG | 17500 |
| Dimensiones de la máquina (LxAnxAl) | m | 8.0x2.3x3.1 |
01 / SERIE
Verifique cómo se soporta el utillaje
El plato de la MT350 es de 1020x1020 mm, y su abertura entre columnas es de 650x650 mm. Utilice estas medidas para preguntas separadas: cómo se monta el molde y cómo pasa el conjunto a su posición. El plano del utillaje debe identificar los puntos de montaje, los elementos sobresalientes y las conexiones que necesitan acceso después de la instalación. La altura del molde se indica en 300-800 mm. Mida el molde cerrado completo incluyendo sus placas permanentes y su disposición de expulsión. Un utillaje puede parecer compatible en una vista frontal mientras su profundidad instalada o sus accesorios generan otro problema. Proporcione vistas en planta y de lado siempre que sea posible. Si las mangueras de enfriamiento o las conexiones de corredera son desmontables durante la carga, indique su posición de funcionamiento así como la disposición de instalación temporal.
02 / SERIE
Explique la tarea de llenado detrás de la masa de inyección
El rango de peso de inyección de aluminio de la MT350 es de 3.8-7.6 KG, combinado con un rango de diámetro de pistón de inyección de 70-100 mm. Determine la cantidad de metal para la inyección completa y no solo para la pieza fundida terminada. El concepto de canal de alimentación y la disposición de rebosaderos pueden cambiar materialmente esa cantidad. Proporcione la designación de aleación prevista junto con la estimación, ya que un campo de peso de aluminio debe permanecer asociado al material que indica. La tabla de la máquina indica 550 KN de fuerza de inyección y 600 mm de carrera de inyección. Una discusión de configuración debe relacionar estos datos con la disposición del utillaje, el pistón previsto y la geometría de la pieza fundida. Destaque en el plano los detalles esbeltos, los recorridos de llenado largos o los cambios de sección. Esos detalles hacen que el requisito de inyección sea más específico que una descripción general de la aplicación.
03 / SERIE
Deje que la orientación de la pieza guíe la planificación de la extracción
La MT350 indica una carrera de cierre de 600 mm y una carrera de expulsión de 150 mm. Revise la orientación de la pieza fundida al final de la expulsión antes de elegir una dirección de descarga. Un canal de alimentación o una conexión de compuerta puede determinar dónde puede sujetar un agarre el conjunto y cómo sale del molde abierto. Incluya esos elementos en el plano de manipulación aunque posteriormente se recorten. La pulverización del molde necesita su propio estudio de acceso porque las superficies a alcanzar pueden diferir del enfoque del extractor. Considere la secuencia de apertura, liberación, extracción y preparación para la siguiente inyección. Describa qué tareas se pretende automatizar y aporte cualquier detalle de robot o pulverizador existente a la consulta para que se puedan analizar su montaje y su alcance.
04 / SERIE
Prepare una distribución con acceso de servicio
Las dimensiones de la máquina MT350 indicadas son 8.0x2.3x3.1 m. No utilice ese contorno como límite completo de la celda de producción: un horno, un dosificador, un extractor y un transportador ocupan sus propias áreas de trabajo. Coloque cada elemento según el movimiento que realiza y reserve acceso a las conexiones de la máquina. Las líneas de control de temperatura y el suministro de desmoldeante deben tener rutas comprensibles en lugar de cruzar por defecto la posición del operador. El campo de potencia del motor es 37 KW, que corresponde a la parte de la máquina en la revisión de servicios. Un programa completo de sitio también considera los periféricos seleccionados por separado. Envíe la solicitud de la MT350 con el plano del molde, la aleación, el requisito de inyección y la distribución disponible. Explique cualquier restricción de instalación e identifique el destino de la pieza fundida tras salir de la máquina. Explique si el recorte posterior se realiza junto a la máquina o en otra parte de la instalación. Esa elección cambia la entrega en la descarga y la ruta utilizada para retirar las piezas fundidas, por lo que pertenece al resumen inicial de la distribución en lugar de quedar como una suposición general de manipulación.
CONSULTA DE PROYECTO
Hable sobre su
proyecto de fundición
Envíe su aleación, detalles del plano de la pieza, dimensiones del molde y ubicación del proyecto. Confirme la cantidad del pedido y los requisitos de entrega con su solicitud de cotización.
¿Prefiere el correo electrónico?
info@yomato-machinery.com